செய்தி

அதிக செறிவு கொண்ட பெல்ட் புல்லிகள் ஏன் இரண்டாம் நிலை சரிசெய்தல் நேரத்தை குறைக்கின்றன?

எந்தவொரு பெல்ட்-உந்துதல் அமைப்பிலும்-அதிவேக தொழில்துறை விசிறி முதல் துல்லியமான கன்வேயர் லைன் வரை-ஆரம்ப நிறுவலின் செயல்திறன் பாதி கதை மட்டுமே. மற்ற பாதி கணினி இயங்கத் தொடங்கிய பிறகு என்ன நடக்கிறது: இரண்டாம் நிலை சரிசெய்தல். ரன் அவுட், அதிர்வு மற்றும் பெல்ட் டிராக்கிங் சிக்கல்களைச் சரிசெய்வதற்கு, சுமையின் கீழ் மட்டுமே வெளிப்படையாகத் தெரியும், பராமரிப்புக் குழுக்கள் செய்ய வேண்டிய மாற்றங்கள், மறு-சீரமைப்பு மற்றும் மறு-பதற்றம் செயல்முறைகள் இவை. பல ஆலைகளில், இந்த இரண்டாம் நிலை சரிசெய்தல் அசல் நிறுவலை விட அதிக உழைப்பு நேரத்தைச் செலவழிக்கிறது, மேலும் அவை திட்டமிடப்படாத வேலையில்லா நேரத்தின் முதன்மை ஆதாரமாகும். இந்தச் சரிசெய்தல்களில் பெரும்பாலானவற்றின் மூலக் காரணம் ஒற்றை, பெரும்பாலும் கவனிக்கப்படாத, அளவுருவாகக் கண்டறியப்படலாம்: செறிவுபெல்ட் புல்லிகள்தங்களை.


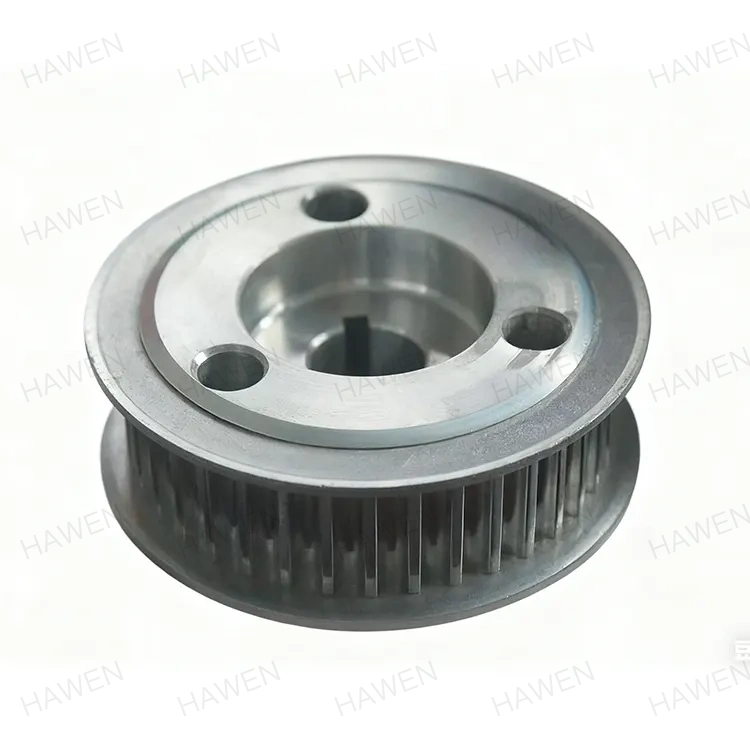
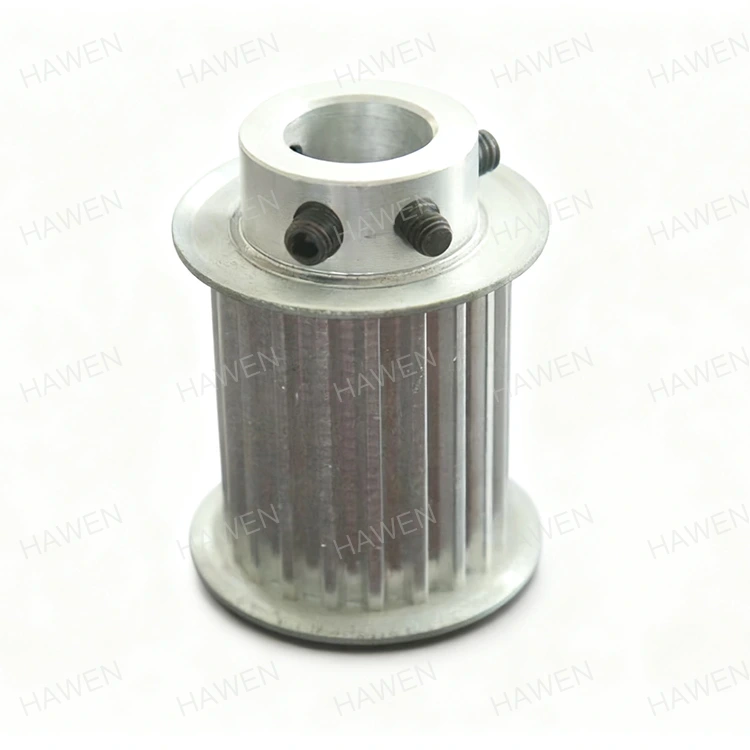
அதிக செறிவு கொண்ட ஒரு பெல்ட் கப்பி என்பது துளை மைய அச்சையும் வெளிப்புற விட்டம் மைய அச்சையும் சரியாக சீரமைக்கும் ஒன்றாகும். ஒரு பெல்ட் கப்பி மோசமான செறிவு கொண்டிருக்கும் போது, ​​பெல்ட் பாதை சரியாக வட்டமாக இருக்காது. பெல்ட் கப்பி சுழலும் போது பெல்ட் பதற்றத்தில் ஏற்ற இறக்கமாக இருக்கும், இது அதிர்வு, சத்தம், சீரற்ற பெல்ட் தேய்மானம் மற்றும் "பெல்ட் அலைந்து திரிதல்" அல்லது "டிராக்கிங் டிரிஃப்ட்" என அறியப்படும் நிலைக்கு வழிவகுக்கும். இந்த சிக்கல்கள் ஒவ்வொன்றும் இரண்டாம் நிலை சரிசெய்தலைத் தூண்டுகின்றன. ஒரு பராமரிப்பு தொழில்நுட்ப வல்லுநர் பெல்ட் கப்பியை மீண்டும் சீரமைக்க வேண்டும், பெல்ட்டை மீண்டும் அழுத்த வேண்டும் அல்லது முன்கூட்டியே கூறுகளை மாற்ற வேண்டும். மாறாக, அதிக செறிவு கொண்ட பெல்ட் புல்லி இந்த காரணங்களை மூலத்திலிருந்தே நீக்கி, தொடக்கத்தில் இருந்து சீராக இயங்கும் பெல்ட் டிரைவ் சிஸ்டத்தை வழங்குகிறது மற்றும் அதன் முழு சேவை வாழ்க்கைக்கும் தொடர்ந்து செய்கிறது. இந்தக் கட்டுரை செறிவின் இயக்கவியல், அதன் அளவீடு, அதை அடையும் உற்பத்தி செயல்முறைகள் மற்றும் இரண்டாம் நிலை சரிசெய்தல் நேரத்தைக் குறைப்பதில் அது ஏற்படுத்தும் அளவிடக்கூடிய தாக்கம் ஆகியவற்றை ஆராயும்.

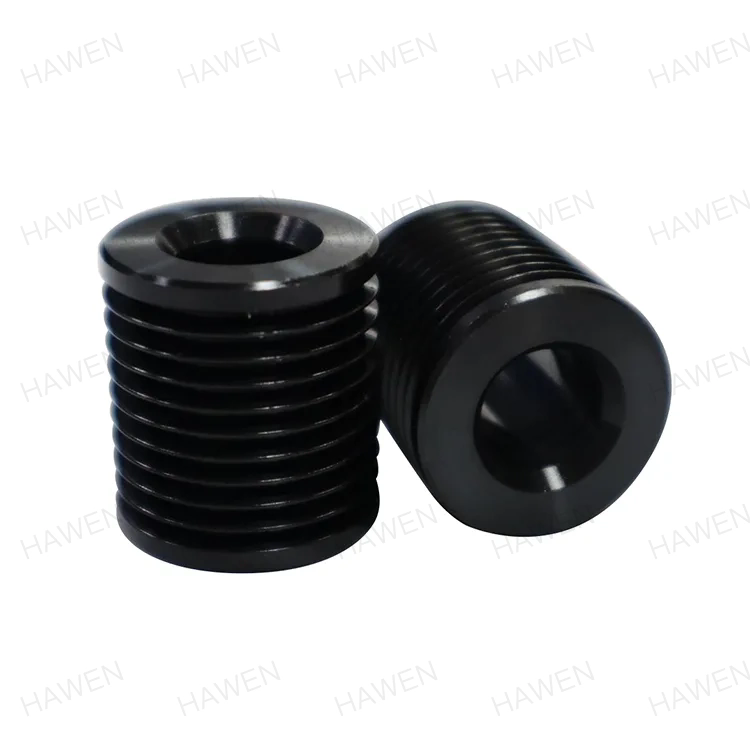
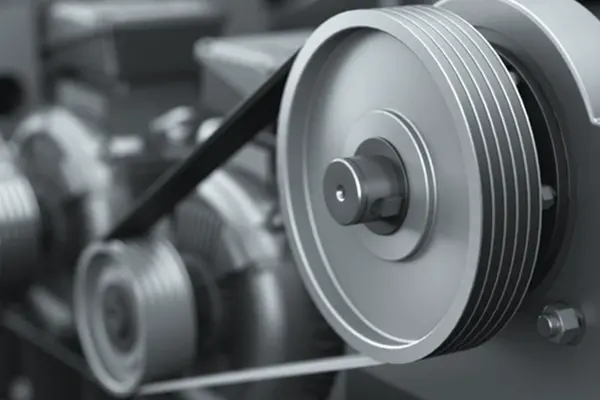
V-belt Pulley


பொருளடக்கம்


1. செறிவு என்றால் என்ன மற்றும் பெல்ட் புல்லிகளில் இது ஏன் முக்கியமானது?

செறிவு, பெல்ட் புல்லிகளின் சூழலில், பெல்ட் புல்லியின் துளையின் மையமும் அதன் வெளிப்புற விட்டத்தின் மையமும் ஒரே அச்சில் இருக்கும் வடிவியல் நிலை. எளிமையான சொற்களில், அதன் பெருகிவரும் துளையுடன் ஒப்பிடும்போது பெல்ட் புல்லி செய்தபின் வட்டமானது என்று அர்த்தம். இந்த வெளித்தோற்றத்தில் எளிமையான தேவை பெல்ட் டிரைவ் சிஸ்டத்தின் செயல்திறனுக்கான ஆழமான தாக்கங்களைக் கொண்டுள்ளது. துளை மற்றும் வெளிப்புற விட்டம் குவியவில்லை என்றால், பெல்ட் கப்பி சுழலும் போது தள்ளாடும். இந்த தள்ளாட்டம், ரேடியல் ரன்அவுட் என அளவிடப்படுகிறது, பெல்ட் கப்பியின் பயனுள்ள விட்டம் திரும்பும்போது தொடர்ந்து மாறுகிறது. இந்த மாற்றங்களுக்கு இடமளிக்கும் வகையில் பெல்ட் தொடர்ந்து நீட்டி ஓய்வெடுக்க வேண்டும், இது விரும்பத்தகாத விளைவுகளை உருவாக்குகிறது.

ஒரு காரில் ஒரு முழுமையான சமநிலையான சக்கரத்திற்கும், சற்று சமநிலையற்ற சக்கரத்திற்கும் உள்ள வேறுபாட்டைக் கருத்தில் கொண்டால், செறிவின் முக்கியத்துவத்தைப் புரிந்து கொள்ளலாம். சமநிலையான சக்கரம் அதிர்வு இல்லாமல், சீராக உருளும். சமநிலையற்ற சக்கரம் வாகனம் முழுவதும் உணரப்படும் ஒரு தாள நடுக்கத்தை உருவாக்குகிறது. பெல்ட் புல்லிகளுக்கும் இதே கொள்கை பொருந்தும். மிகவும் செறிவான பெல்ட் புல்லி சீராக சுழலும், பெல்ட் உண்மையாகவும் சீராகவும் இயங்குகிறது. மோசமான செறிவு கொண்ட ஒரு பெல்ட் கப்பி முழு அமைப்பிலும் பரவும் அதிர்வை உருவாக்குகிறது. இந்த அதிர்வு ஒரு தொல்லை மட்டுமல்ல; இது ஆற்றல் இழப்பு, முன்கூட்டிய தேய்மானம் மற்றும் இரண்டாம் நிலை சரிசெய்தல் தேவை ஆகியவற்றின் மூலமாகும். அதிர்வு பெல்ட்டை வித்தியாசமாக கண்காணிக்கும், பதற்றம் ஏற்ற இறக்கம் மற்றும் மவுண்டிங் போல்ட்கள் காலப்போக்கில் தளர்வாக வேலை செய்யும், இவை அனைத்திற்கும் சரியான நடவடிக்கை தேவைப்படுகிறது.

மணிக்குZhejiang Hawen Electromechanical Co., Ltd., நூற்றுக்கணக்கான நிறுவல்களில் செறிவு மற்றும் கணினி செயல்திறன் ஆகியவற்றுக்கு இடையேயான உறவை நாங்கள் அளவிட்டுள்ளோம். +/- 0.05 மிமீ (ரன்அவுட்) செறிவு சகிப்புத்தன்மை கொண்ட பெல்ட் புல்லியானது +/- 0.2 மிமீ சகிப்புத்தன்மை கொண்ட பெல்ட் கப்பியை விட பொதுவாக மூன்று முதல் நான்கு மடங்கு குறைவான அதிர்வு வீச்சை உருவாக்கும் என்பதை எங்கள் தரவு காட்டுகிறது. அதிர்வுகளின் இந்த குறைப்பு இரண்டாம் நிலை சரிசெய்தல்களின் அதிர்வெண் மற்றும் கால அளவு குறைப்புடன் நேரடியாக தொடர்புடையது. கீழே உள்ள அட்டவணை வெவ்வேறு செறிவு சகிப்புத்தன்மையுடன் தொடர்புடைய வழக்கமான அதிர்வு நிலைகளை விளக்குகிறது.

செறிவு சகிப்புத்தன்மை (ரேடியல் ரன்அவுட்) வழக்கமான அதிர்வு வீச்சு (மிமீ/வி ஆர்எம்எஸ்) எதிர்பார்க்கப்படும் இரண்டாம் நிலை சரிசெய்தல் (1000 மணிநேரத்திற்கு)
+/- 0.05 மிமீ (உயர் துல்லியம்) 1.2 - 1.8 1-2
+/- 0.10 மிமீ (நிலையான தொழில்துறை) 3.0 - 4.5 4-6
+/- 0.20 மிமீ (மோசமான) 6.0 - 8.0 10-15

இந்தத் தரவு ஒரு தெளிவான தொடர்பை நிரூபிக்கிறது: அதிக செறிவு குறைந்த அதிர்வுக்கு வழிவகுக்கிறது, இது இரண்டாம் நிலை சரிசெய்தல் தேவையை நேரடியாக குறைக்கிறது. குறைந்த துல்லியமான பெல்ட் புல்லியின் ஆரம்பச் செலவு சேமிப்பு, அதன் சேவை வாழ்க்கையில் ஏற்படும் கூடுதல் பராமரிப்புச் செலவுகளால் எப்பொழுதும் அதிகமாக இருக்கும். பின்வரும் பிரிவுகளில், மோசமான செறிவு இந்த சிக்கல்களை உருவாக்கும் வழிமுறைகள் மற்றும் அதிக செறிவை உறுதி செய்யும் உற்பத்தி நுட்பங்களை ஆராய்வோம்.


2. மோசமான செறிவு எவ்வாறு இரண்டாம் நிலை சரிசெய்தல்களை ஏற்படுத்துகிறது?

உயர் செறிவு ஏன் இரண்டாம் நிலை சரிசெய்தல்களைக் குறைக்கிறது என்பதைப் புரிந்துகொள்ள, செறிவில்லாத பெல்ட் புல்லியால் ஏற்படும் சிக்கல்களின் அடுக்கைப் புரிந்துகொள்வது உதவியாக இருக்கும். முதல் மற்றும் உடனடி விளைவு ரேடியல் ரன்அவுட் ஆகும். பெல்ட் கப்பி சுழலும் போது, ​​பெல்ட் கப்பியின் பயனுள்ள ஆரம் மாறுகிறது, ஏனெனில் சுழற்சியின் மையம் பெல்ட் கப்பியின் மையத்துடன் சீரமைக்கப்படவில்லை. இதன் பொருள் பெல்ட் பாதை ஒரு சரியான வட்டம் அல்ல; அது ஒரு நீள்வட்டம். பெல்ட் நீண்ட ஆரத்திற்கு இடமளிக்கும் வகையில் நீட்டிக்கப்பட வேண்டும் மற்றும் பெல்ட் கப்பி மாறும்போது குறுகிய ஆரத்திற்கு இடமளிக்கும் வகையில் ஓய்வெடுக்க வேண்டும். இந்த சுழற்சி நீட்சி மற்றும் ஓய்வெடுத்தல் பெல்ட்டை நழுவச் செய்து, பெல்ட்டில் படபடப்பு அல்லது "அரட்டை" உருவாக்குகிறது. இந்த உரையாடல் இயக்கப்படும் உபகரணங்கள் மற்றும் பெருகிவரும் அமைப்புக்கு கடத்தப்படும் அதிர்வுகளின் மூலமாகும்.

இந்த சுழற்சி நீட்சி பெல்ட்டை சீரற்ற முறையில் அணியச் செய்கிறது. மீண்டும் மீண்டும் நீட்டப்படும் பெல்ட்டின் பகுதி அதிக உராய்வு மற்றும் வெப்பத்தை அனுபவிக்கும், இது முன்கூட்டிய விரிசலுக்கு வழிவகுக்கும். பெல்ட் மேற்பரப்பில் ஒரு "மெருகூட்டலை" உருவாக்கலாம், அதன் உராய்வின் குணகத்தை குறைத்து அதை நழுவச் செய்யலாம். நழுவுதல் அதிக வெப்பத்தை உருவாக்குகிறது மற்றும் செயல்முறையை துரிதப்படுத்துகிறது. மேலும், பெல்ட்டின் கண்காணிப்பு பாதிக்கப்படும். ஒரு பெல்ட் இயற்கையாகவே பயன்படுத்தப்பட்ட சுமையின் திசையை நோக்கி கண்காணிக்க முனைகிறது. ஒரு பெல்ட் புல்லி செறிவானதாக இல்லாவிட்டால், பெல்ட் கப்பியைச் சுற்றிப் பயணிக்கும்போது பெல்ட் பல்வேறு பக்க சுமைகளை அனுபவிக்கும். இது பெல்ட் கப்பியின் முகத்தில் முன்னும் பின்னுமாக அலைந்து திரிந்து, பெல்ட் விளிம்புகள் மற்றும் பெல்ட் புல்லி விளிம்புகளுக்கு சேதம் விளைவிக்கும்.

இந்த சிக்கல்களின் தவிர்க்க முடியாத விளைவு இரண்டாம் நிலை சரிசெய்தல் ஆகும். பராமரிப்பு தொழில்நுட்ப வல்லுநருக்கு இது தேவைப்படும்:

  • பெல்ட்டை மீண்டும் அழுத்தவும்:பெல்ட் சீரற்றதாக நீட்டியிருக்கும் மற்றும் தளர்வாக மாறியிருக்கலாம். ரீ-டென்ஷனிங் என்பது ஒரு கையேடு செயல்முறையாகும், இது உபகரணங்களை நிறுத்தி டென்ஷன் கேஜைப் பயன்படுத்த வேண்டும். இது நேரத்தை எடுத்துக்கொள்ளும் பணியாகும், குறிப்பாக பெரிய உபகரணங்களில்.
  • பெல்ட் புல்லிகளை மீண்டும் சீரமைக்கவும்:அதிர்வு மற்றும் பெல்ட் அலைவு ஆகியவை பெல்ட் புல்லிகள் சீரமைப்பிலிருந்து மாறுவதற்கு காரணமாக இருக்கலாம். தொழில்நுட்ப வல்லுநர் லேசர் சீரமைப்பு கருவி அல்லது நேரான விளிம்பைப் பயன்படுத்தி சீரமைப்பைச் சரிபார்த்து சரிசெய்ய வேண்டும்.
  • பெல்ட்டை மாற்றவும்:சீரற்ற உடைகள் அல்லது கண்காணிப்பால் பெல்ட் சேதமடைந்திருந்தால், அதை மாற்ற வேண்டும். இது மிகவும் குறிப்பிடத்தக்க பழுது, கூடுதல் உழைப்பு மற்றும் பொருள் செலவுகளை உள்ளடக்கியது.
  • பெருகிவரும் போல்ட்களை இறுக்குங்கள்:அதிர்வு பெரும்பாலும் மவுண்டிங் போல்ட் தளர்வாக வேலை செய்கிறது. தொழில்நுட்ப வல்லுநர் அவற்றை சரியான முறுக்குக்கு இறுக்க வேண்டும்.
  • தாங்கு உருளைகளை ஆய்வு செய்யுங்கள்:செறிவு இல்லாத பெல்ட் புல்லியில் இருந்து வரும் அதிர்வு தாங்கு உருளைகளுக்கும் அனுப்பப்படும். காலப்போக்கில், இது முன்கூட்டிய தாங்கி தோல்வியை ஏற்படுத்தும், மேலும் விரிவான பழுது தேவைப்படுகிறது.

இந்த சரிசெய்தல் ஒவ்வொன்றும் நேரம் எடுக்கும். பிஸியான உற்பத்தி வசதியில், இந்த மாற்றங்களின் போது இழந்த உற்பத்திக்கான செலவு கணிசமாக இருக்கும். ஒவ்வொரு இரண்டாம் நிலை சரிசெய்தல் பணிக்கும் தேவைப்படும் வழக்கமான நேரம் மற்றும் உழைப்பின் மதிப்பீட்டை பின்வரும் அட்டவணை வழங்குகிறது.

இரண்டாம் நிலை சரிசெய்தல் பணி வழக்கமான நேரம் தேவை தொழிலாளர் செலவு (மதிப்பீடு)
பெல்ட் டென்ஷன் சரிசெய்தல் 15-30 நிமிடங்கள் $25 - $50
பெல்ட் கப்பி சீரமைப்பு 30-60 நிமிடங்கள் $50 - $100
பெல்ட் மாற்று 1-2 மணி நேரம் $100 - $200
மவுண்டிங் போல்ட் மீண்டும் இறுக்குதல் 15 நிமிடங்கள் $20
தாங்கி ஆய்வு/மாற்று 1-2 மணி நேரம் $100 - $200+

இந்த செலவுகள் சாதனத்தின் வாழ்நாளில் பெருகும். ஒரு மோசமாக தயாரிக்கப்பட்ட பெல்ட் கப்பி அதிக எண்ணிக்கையிலான இரண்டாம் நிலை சரிசெய்தல்களை உருவாக்க முடியும், ஒவ்வொன்றும் ஒரு நேரடி செலவு மற்றும் இழந்த உற்பத்தியில் மறைமுக செலவைக் குறிக்கும். ஒரு உயர்-செறிவு பெல்ட் புல்லி, மாறாக, குறைந்தபட்ச அதிர்வு மற்றும் பெல்ட் அலைந்து திரிந்து, இந்த தலையீடுகளின் தேவையை வெகுவாகக் குறைக்கிறது. Zhejiang Hawen Electromechanical Co., Ltd. இல், எங்களின் துல்லிய-இயந்திர பெல்ட் புல்லிகள் இந்த இரண்டாம் நிலை சரிசெய்தல்களைக் குறைக்கும் வகையில் வடிவமைக்கப்பட்டுள்ளன, இது குறைந்த மொத்த உரிமைச் செலவு மற்றும் அதிக கணினி நம்பகத்தன்மையை வழங்குகிறது.


3. என்ன உற்பத்தி செயல்முறைகள் அதிக செறிவை உறுதி செய்கின்றன?

பெல்ட் புல்லியில் அதிக செறிவை அடைவது தற்செயலானது அல்ல; இது வேண்டுமென்றே மற்றும் கவனமாக கட்டுப்படுத்தப்பட்ட உற்பத்தி செயல்முறையின் விளைவாகும். துவாரம் மற்றும் வெளிப்புற விட்டம் ஒற்றை, நிலையான அமைப்பில் இருந்து இயந்திரமாக்கப்படுவதை செயல்முறை உறுதி செய்ய வேண்டும், பணிப்பகுதியை மீண்டும் நிலைநிறுத்துவதால் ஏற்படும் பிழைகளை நீக்குகிறது. அதிக செறிவுக்கான பயணம் மூலப்பொருளுடன் தொடங்குகிறது, பொதுவாக ஒரு வார்ப்பு அல்லது பார் பங்கு, மற்றும் தொடர்ச்சியான துல்லியமான எந்திர செயல்பாடுகள் மூலம் தொடர்கிறது. செறிவுக்கான திறவுகோல், பகுதியை ஒரு துல்லியமான பொருத்தத்தில் வைத்திருப்பது மற்றும் அனைத்து முக்கியமான எந்திர செயல்பாடுகளையும் ஒரே அமைப்பில் செய்வது.

முதல் படி ஒரு குறிப்பு மேற்பரப்பை உருவாக்குவது, பொதுவாக துளை, இது அனைத்து அடுத்தடுத்த செயல்பாடுகளுக்கும் முதன்மை தரவு ஆகும். பொதுவாக துளையிடுதல், ரீமிங் செய்தல் அல்லது போரிங் செய்வதன் மூலம் துளை துல்லியமான அளவுக்கு இயந்திரமாக்கப்படுகிறது. இந்த துளை வட்டமாகவும் நேராகவும் இருக்க வேண்டும். பணிப்பகுதி பின்னர் ஒரு மாண்ட்ரல் அல்லது துளைக்குள் துல்லியமாக பொருந்தக்கூடிய ஒரு சாதனத்தில் பாதுகாப்பாக ஏற்றப்படுகிறது. மீதமுள்ள எந்திர செயல்பாடுகளுக்கு துளை உண்மையான மையமாக இருப்பதை இது உறுதி செய்கிறது. அடுத்த செயல்பாடு வெளிப்புற விட்டம் எந்திரம் ஆகும். இது பொதுவாக ஒரு CNC லேத்தை பயன்படுத்தி செய்யப்படுகிறது, இது OD ஐ துல்லியமான பரிமாணத்திற்கு மாற்றும் மற்றும் அதிக அளவு வட்டத்தன்மையுடன் இருக்கும். உயர் செறிவை அடைவதற்கான திறவுகோல் என்னவென்றால், துவாரமும் ODயும் ஒரே அமைப்பில் இயந்திரமாக்கப்படுகின்றன. பகுதி மாற்றியமைக்கப்பட்டால் அறிமுகப்படுத்தப்படும் எந்தப் பிழையையும் இது நீக்குகிறது.

இறுதிப் படியானது முடிக்கும் செயல்பாடு, பெரும்பாலும் நன்றாக திருப்புதல் அல்லது அரைத்தல் செயல்முறை ஆகும். அரைப்பது திருப்புவதை விட அதிக துல்லியத்தை அடைய முடியும், Ra 0.8 µm அல்லது சிறந்த மேற்பரப்பு பூச்சு மற்றும் +/- 0.02 மிமீ செறிவு சகிப்புத்தன்மையை அடையலாம். பெல்ட் புல்லி அதிக வேகத்தில் அல்லது அதிக சுமைகளின் கீழ் இயங்கும் பயன்பாடுகளுக்கு, அரைத்தல் அடிக்கடி குறிப்பிடப்படுகிறது. கீழே உள்ள அட்டவணை வெவ்வேறு உற்பத்தி செயல்முறைகளால் அடையப்படும் பொதுவான செறிவு சகிப்புத்தன்மையை சுருக்கமாகக் கூறுகிறது.

உற்பத்தி செயல்முறை வழக்கமான செறிவு (ரன்அவுட்) உறவினர் செலவு வழக்கமான பயன்பாடுகள்
திரும்பியது (ஒற்றை அமைவு) +/- 0.10 மிமீ குறைந்த பொது நோக்கம், குறைந்த வேக பயன்பாடுகள்
திரும்பியது (பல அமைப்பு) +/- 0.20 மிமீ குறைந்த பெல்ட் டிரைவ் அமைப்புகளுக்கு பரிந்துரைக்கப்படவில்லை
திரும்பியது + தரை +/- 0.02 மிமீ நடுத்தர அதிவேக, துல்லியமான பயன்பாடுகள்
சிஎன்சி மாண்ட்ரெலுடன் இயந்திரம் +/- 0.05 மிமீ நடுத்தர-உயர் நிலையான தொழில்துறை பெல்ட் இயக்கிகள்
சிஎன்சி மாண்ட்ரல் + கிரைண்டிங் மூலம் இயந்திரம் +/- 0.02 மிமீ உயர் அதிவேக, அதிக துல்லியமான பயன்பாடுகள்

Zhejiang Hawen Electromechanical Co., Ltd. இல், எங்கள் பெல்ட் புல்லிகளுக்கு உகந்த செறிவுத்தன்மையை அடைய, CNC திருப்புதல் மற்றும் தேவைப்படும் இடங்களில் துல்லியமான அரைத்தல் ஆகியவற்றின் கலவையைப் பயன்படுத்துகிறோம். ஒவ்வொரு பெல்ட் புல்லியும் குறிப்பிட்ட சகிப்புத்தன்மையை சந்திக்கும் செறிவுடன் உற்பத்தி செய்யப்படுவதை உறுதிசெய்யும் வகையில் எங்கள் உற்பத்தி செயல்முறை வடிவமைக்கப்பட்டுள்ளது. இதற்கு முக்கியமானது துல்லியமான பொருத்துதல்களின் பயன்பாடு மற்றும் எந்திர செயல்பாட்டின் போது கைமுறை சரிசெய்தல்களை நீக்குதல்.


4. உயர்-செறிவு பெல்ட் புல்லிகளின் அளவிடக்கூடிய நன்மைகள் என்ன?

அதிக செறிவு கொண்ட பெல்ட் புல்லிகளைப் பயன்படுத்துவதன் நன்மைகள் தரமானவை மட்டுமல்ல; அவற்றை அளவிடலாம் மற்றும் அளவிடலாம். முதன்மை நன்மைகள் குறைக்கப்பட்ட இரண்டாம் நிலை சரிசெய்தல் நேரம், நீண்ட பெல்ட் மற்றும் தாங்கி ஆயுள் மற்றும் மேம்படுத்தப்பட்ட ஒட்டுமொத்த அமைப்பின் செயல்திறன். இந்த நன்மைகள் ஒவ்வொன்றும் நேரடியாக செலவு சேமிப்பு மற்றும் மேம்பட்ட உற்பத்தித்திறன் என மொழிபெயர்க்கப்படுகின்றன. இரண்டு ஒரே மாதிரியான பெல்ட் டிரைவ் சிஸ்டங்களின் ஒப்பீடு மூலம் அளவிடக்கூடிய மேம்பாடுகளை நிரூபிக்க முடியும்: ஒன்று நிலையான பெல்ட் புல்லிகள் மற்றும் ஒன்று அதிக செறிவு கொண்ட பெல்ட் புல்லிகள்.

குறைக்கப்பட்ட இரண்டாம் நிலை சரிசெய்தல் நேரம்:இரண்டாம் நிலை சரிசெய்தல்களின் அதிர்வெண் குறைவதே மிகவும் நேரடியான நன்மை. நிலையான பெல்ட் புல்லிகளைப் பயன்படுத்தும் பெல்ட் டிரைவ் சிஸ்டத்திற்கு ஆண்டுக்கு ஆறு அல்லது அதற்கு மேற்பட்ட இரண்டாம் நிலை சரிசெய்தல் தேவைப்படலாம், ஒவ்வொன்றும் ஒரு மணிநேரம் அல்லது அதற்கு மேல் ஆகும். அதிக செறிவு கொண்ட பெல்ட் புல்லிகளைப் பயன்படுத்தும் அமைப்பிற்கு வருடத்திற்கு ஒன்று அல்லது இரண்டு மாற்றங்கள் மட்டுமே தேவைப்படலாம். கீழே உள்ள அட்டவணையில் காட்டப்பட்டுள்ளபடி, சேமிக்கப்படும் நேரம் கணிசமாக இருக்கலாம்.

மெட்ரிக் நிலையான பெல்ட் புல்லிகள் உயர்-செறிவு பெல்ட் புல்லிகள் சேமிப்பு
வருடத்திற்கு இரண்டாம் நிலை சரிசெய்தல் 6-10 1-2 4-9 சரிசெய்தல்
ஒரு சரிசெய்தலுக்கு சராசரி நேரம் 45 நிமிடங்கள் 20 நிமிடங்கள் 25 நிமிடங்கள் சேமிக்கப்பட்டது
வருடத்திற்கு மொத்த நேரம் 4.5 - 7.5 மணி நேரம் 0.3 - 0.7 மணி நேரம் 4 - 7 மணிநேரம் சேமிக்கப்பட்டது
வருடாந்திர தொழிலாளர் செலவு ($60/மணிக்கு) $270 - $450 $20 - $40 $230 - $410 சேமிக்கப்பட்டது

நீண்ட பெல்ட் ஆயுள்:மோசமான செறிவு காரணமாக ஏற்படும் சீரற்ற மன அழுத்தம் மற்றும் அதிர்வு பெல்ட் ஆயுளை வியத்தகு முறையில் குறைக்கிறது. அதிக செறிவு கொண்ட பெல்ட் கப்பியில் செயல்படும் பெல்ட் குறைந்த செறிவு கொண்ட பெல்ட் கப்பியில் செயல்படும் பெல்ட்டை விட 2 முதல் 3 மடங்கு நீண்ட காலம் நீடிக்கும். பெல்ட் உடைகள் குறைவது பெல்ட் மாற்றங்களின் அதிர்வெண் மற்றும் அதனுடன் தொடர்புடைய வேலையில்லா நேரத்தையும் குறைக்கிறது.

நீண்ட காலம் தாங்கும் ஆயுள்:செறிவில்லாத பெல்ட் புல்லி மூலம் உருவாக்கப்படும் அதிர்வு, இயக்கப்படும் கருவிகள் மற்றும் டிரைவ் மோட்டாரின் தாங்கு உருளைகளுக்கு நேரடியாக அனுப்பப்படுகிறது. இந்த அதிர்வு முன்கூட்டிய தாங்கி தேய்மானம் மற்றும் தோல்வியை ஏற்படுத்துகிறது. அதிக செறிவு கொண்ட பெல்ட் புல்லிகள் தாங்கு உருளைகளுக்கு அனுப்பப்படும் அதிர்வைக் குறைத்து, அவற்றின் சேவை வாழ்க்கையை நீட்டிக்கின்றன. தாங்கும் தோல்விகளைக் குறைப்பது என்பது குறைவான உபகரணங்களின் வேலையில்லா நேரம் மற்றும் குறைந்த பராமரிப்பு செலவுகளைக் குறிக்கிறது.

மேம்படுத்தப்பட்ட கணினி செயல்திறன்:பெல்ட் புல்லிகள் குவிந்திருக்கும் போது பெல்ட் டிரைவ் சிஸ்டம் மிகவும் திறமையாக செயல்படுகிறது. பெல்ட் தொடர்ச்சியாக நீட்டப்படாமலும், தளர்வடையாமலும் உள்ளது, மேலும் உராய்வு மற்றும் அதிர்வினால் இழக்கப்படும் ஆற்றல் குறைக்கப்படுகிறது. இது ஆற்றல் நுகர்வில் ஒரு சிறிய ஆனால் அளவிடக்கூடிய குறைப்பாக மொழிபெயர்க்கலாம், இது காலப்போக்கில் குறிப்பிடத்தக்க செலவு சேமிப்பு வரை சேர்க்கலாம்.

இந்த அளவிடக்கூடிய பலன்கள், உயர்தர, உயர்-செறிவு கொண்ட பெல்ட் கப்பியின் அதிக ஆரம்ப விலையானது, பராமரிப்பு மற்றும் அதன் சேவை வாழ்க்கையின் வேலையில்லா நேர சேமிப்பு ஆகியவற்றால் ஈடுசெய்யப்பட்டதை விட அதிகமாக உள்ளது என்பதை நிரூபிக்கிறது. Zhejiang Hawen Electromechanical Co., Ltd. இல், நாங்கள் எங்கள் வாடிக்கையாளர்களுக்கு அவர்களின் பெல்ட் புல்லி தேர்வைப் பற்றிய தகவலறிந்த முடிவுகளை எடுக்கத் தேவையான தரவை வழங்குகிறோம், இது அவர்களின் மொத்த உரிமைச் செலவை மேம்படுத்த உதவுகிறது.


5. உற்பத்தியில் செறிவை எவ்வாறு அளவிடுவது மற்றும் சரிபார்ப்பது?

பெல்ட் புல்லிகள் குறிப்பிட்ட செறிவு சகிப்புத்தன்மையை சந்திக்கின்றன என்பதை உறுதிப்படுத்த, ஒரு வலுவான தரக் கட்டுப்பாட்டு செயல்முறை தேவைப்படுகிறது. செறிவின் அளவீடு பொதுவாக டயல் காட்டி அல்லது ஒரு ஆய அளவீட்டு இயந்திரத்தை (CMM) பயன்படுத்தி செய்யப்படுகிறது. சோதனை அமைப்பு ஒப்பீட்டளவில் நேரடியானது ஆனால் துல்லியம் மற்றும் நிலைத்தன்மை தேவைப்படுகிறது. அளவீட்டு செயல்முறை பின்வருமாறு:

பெல்ட் புல்லி ஒரு துல்லியமான மாண்ட்ரலில் அல்லது அது நிறுவப்படும் தண்டின் மீது பொருத்தப்பட்டுள்ளது. மாண்ட்ரல் பின்னர் மையங்களுக்கு இடையில் அல்லது ஒரு துல்லியமான வி-பிளாக்கில் வைக்கப்படுகிறது. ஒரு டயல் காட்டி ஒரு ஸ்டாண்டில் பொருத்தப்பட்டு, அதன் ஆய்வு பெல்ட் கப்பியின் வெளிப்புற விட்டத்துடன் தொடர்பு கொள்ளும் வகையில் நிலைநிறுத்தப்பட்டுள்ளது. பெல்ட் புல்லி பின்னர் மெதுவாக சுழற்றப்படுகிறது, மேலும் டயல் காட்டி வாசிப்பு கவனிக்கப்படுகிறது. பெல்ட் கப்பி சுழலும் போது வாசிப்பின் மொத்த மாறுபாடு மொத்த ரன்அவுட் ஆகும். இந்த ரன்அவுட் மதிப்பு, செறிவு பிழையை விட இரண்டு மடங்கு அதிகமாக உள்ளது, இது ஏற்றுக்கொள்ளும் அளவுகோலாக பயன்படுத்தப்படுகிறது.

நிலைத்தன்மையை உறுதிப்படுத்த, பெல்ட் கப்பியின் முகத்தில் பல புள்ளிகளில் அளவீடு எடுக்கப்பட வேண்டும். எங்கள் தொழிற்சாலையில் பயன்படுத்தப்படும் வெவ்வேறு பெல்ட் புல்லி கிரேடுகளுக்கான ஏற்றுக்கொள்ளும் அளவுகோல்களை கீழே உள்ள அட்டவணை வழங்குகிறது.

பெல்ட் புல்லி கிரேடு ஏற்றுக்கொள்ளக்கூடிய ரன்அவுட் சமமான செறிவு பிழை
தொழில்துறை தரம் (தரநிலை) ≤ 0.20 மிமீ +/- 0.10 மிமீ
துல்லியமான தரம் ≤ 0.10 மிமீ +/- 0.05 மிமீ
உயர் துல்லியமான தரம் (தரையில்) ≤ 0.05 மிமீ +/- 0.025 மிமீ

Zhejiang Hawen Electromechanical Co., Ltd. இல், ஒவ்வொரு பெல்ட் புல்லியும் குறிப்பிட்ட செறிவுத் தேவைகளைப் பூர்த்திசெய்கிறதா என்பதை உறுதிப்படுத்த, செயல்முறை அளவீடு மற்றும் இறுதி ஆய்வு ஆகியவற்றின் கலவையைப் பயன்படுத்துகிறோம். எங்கள் தரக் கட்டுப்பாட்டு அமைப்பு ISO 9001:2015 க்கு சான்றளிக்கப்பட்டுள்ளது, மேலும் அனைத்து ஆய்வுகளின் விரிவான பதிவுகளையும் நாங்கள் பராமரிக்கிறோம். இது எங்கள் வாடிக்கையாளர்கள் தங்கள் செயல்திறன் எதிர்பார்ப்புகளைப் பூர்த்தி செய்யும் பெல்ட் புல்லிகளைப் பெறுவதை உறுதிசெய்கிறது மற்றும் இரண்டாம் நிலை சரிசெய்தல்களின் தேவையைக் குறைக்கிறது.


6. அடிக்கடி கேட்கப்படும் கேள்விகள் (FAQ)

கேள்வி 1: பெல்ட் புல்லிகளில் செறிவு மற்றும் ரன்அவுட் இடையே உள்ள வேறுபாடு என்ன?

பதில்: செறிவு மற்றும் ரன்அவுட் ஆகியவை தொடர்புடையவை ஆனால் வேறுபட்ட கருத்துக்கள். செறிவு என்பது இரண்டு அல்லது அதற்கு மேற்பட்ட அம்சங்கள் பொதுவான அச்சைப் பகிர்ந்து கொள்ளும் வடிவியல் நிலை. மறுபுறம், ரன்அவுட் என்பது ஒரு அம்சத்தின் நிலையின் மொத்த மாறுபாடு ஆகும், ஏனெனில் பகுதி ஒரு நிலையான அச்சில் சுழற்றப்படுகிறது. பெல்ட் புல்லிக்கு, செறிவு என்பது துளையின் மையத்திற்கும் வெளிப்புற விட்டத்தின் மையத்திற்கும் இடையிலான பிழை. ரன்அவுட் என்பது பெல்ட் புல்லியை சுழற்றும்போது வெளிப்புற விட்டத்தில் அளவிடப்படும் மொத்த தள்ளாட்டமாகும். ரன்அவுட் பொதுவாக செறிவுப் பிழையை விட இரண்டு மடங்கு அதிகமாகும். 0.1 மிமீ ரன்அவுட் கொண்ட ஒரு பெல்ட் புல்லி +/- 0.05 மிமீ செறிவுப் பிழையைக் கொண்டுள்ளது.

கேள்வி 2: மோசமான செறிவு பெல்ட் வாழ்க்கையை எவ்வாறு பாதிக்கிறது?

பதில்: மோசமான செறிவு, பெல்ட் கப்பி சுழலும் போது பெல்ட்டை நீட்டவும் மற்றும் ஓய்வெடுக்கவும் செய்கிறது. இது சீரற்ற பெல்ட் உடைகளுக்கு வழிவகுக்கிறது, இது பெல்ட் மேற்பரப்பில் விரிசல் மற்றும் மெருகூட்டல் போன்றவற்றை வெளிப்படுத்துகிறது. பெல்ட் அதிக உராய்வு மற்றும் வெப்பத்தை அனுபவிக்கிறது, மேலும் உடைகளை துரிதப்படுத்துகிறது. 0.2 மிமீ ரன்அவுட் கொண்ட பெல்ட் கப்பியில் இயங்கும் பெல்ட் 0.05 மிமீ ரன்அவுட் கொண்ட பெல்ட் கப்பியில் இயங்கும் பெல்ட்டை விட 40-60% குறைவான சேவை வாழ்க்கையைக் கொண்டிருக்கும் என்று ஆய்வுகள் காட்டுகின்றன.

கேள்வி 3: பெல்ட் டென்ஷனை சரிசெய்வதன் மூலம் மோசமான கப்பி செறிவுத்தன்மையை ஈடுசெய்ய முடியுமா?

பதில்: இல்லை, பெல்ட் பதற்றத்தை சரிசெய்வது மோசமான செறிவுத்தன்மையை ஈடுசெய்ய முடியாது. பதற்றம் என்பது ஒரு நிலையான சரிசெய்தல் ஆகும், இது பெல்ட்டில் சராசரி சுமையை அமைக்கிறது. செறிவுப் பிழையானது நிலையான பதற்றத்தால் பாதிக்கப்படாத மாறும் சுமை மாறுபாட்டை உருவாக்குகிறது. அதிக பதற்றம் சில பெல்ட் படபடப்பைக் குறைக்கும் அதே வேளையில், அது தாங்கு உருளைகளில் சுமையை அதிகரிக்கும் மற்றும் முன்கூட்டிய பெல்ட் செயலிழப்பை ஏற்படுத்தலாம். சரியான செறிவு கொண்ட பெல்ட் புல்லியைப் பயன்படுத்துவது மட்டுமே பயனுள்ள தீர்வு.

கேள்வி 4: தரநிலைக்கும் உயர் துல்லியமான பெல்ட் கப்பிக்கும் இடையே உள்ள பொதுவான விலை வேறுபாடு என்ன?

பதில்: விலை வேறுபாடு அளவு, பொருள் மற்றும் உற்பத்தி அளவைப் பொறுத்தது. பொதுவாக, உயர்-துல்லியமான பெல்ட் கப்பி (+/- 0.05 மிமீ அல்லது சிறந்த ரன்அவுட்டுடன்) நிலையான பெல்ட் புல்லியை விட (+/- 0.10 மிமீ) 30-50% அதிகமாக இருக்கும். இருப்பினும், அதிகரித்த ஆரம்ப செலவு பெரும்பாலும் குறைக்கப்பட்ட பராமரிப்பு செலவுகள் மற்றும் நீண்ட பெல்ட் ஆயுள் ஆகியவற்றால் ஈடுசெய்யப்படுகிறது. உயர் துல்லியமான பெல்ட் புல்லிக்கு 5 ஆண்டு காலத்தின் மொத்த உரிமைச் செலவு பெரும்பாலும் குறைவாகவே இருக்கும்.

கேள்வி 5: நான் ஏற்கனவே வாங்கிய பெல்ட் கப்பியின் செறிவுத்தன்மையை எவ்வாறு சரிபார்க்கலாம்?

பதில்: இந்தக் கட்டுரையில் விவரிக்கப்பட்டுள்ளபடி டயல் காட்டி மூலம் செறிவைச் சரிபார்க்கலாம். பெல்ட் கப்பியை ஒரு துல்லியமான மாண்டரில் ஏற்றி, மையங்களுக்கு இடையில் வைக்கவும். பெல்ட் கப்பியின் வெளிப்புற விட்டத்தை தொடுவதற்கு டயல் காட்டி அமைக்கவும். பெல்ட் புல்லியைச் சுழற்றி மொத்த வாசிப்பு மாறுபாட்டைக் கவனிக்கவும். இதுவே மொத்த ரன்அவுட் ஆகும். மொத்த ரன்அவுட் பயன்பாட்டிற்கான எதிர்பார்க்கப்படும் சகிப்புத்தன்மையை விட அதிகமாக இருந்தால், பெல்ட் புல்லி மாற்றப்பட வேண்டும். Zhejiang Hawen Electromechanical Co., Ltd. உட்பட பல உற்பத்தியாளர்கள், ஒவ்வொரு ஆர்டருக்கும் இணக்கச் சான்றிதழை வழங்குகிறார்கள், இதில் அளவிடப்பட்ட ரன்அவுட் மதிப்புகள் அடங்கும்.


7. முடிவு

பெல்ட் புல்லி செறிவு மற்றும் இரண்டாம் நிலை சரிசெய்தல் நேரம் ஆகியவற்றுக்கு இடையேயான உறவு நேரடி மற்றும் குறிப்பிடத்தக்கது. செறிவில்லாத பெல்ட் கப்பி ரேடியல் ரன்அவுட்டை உருவாக்குகிறது, இது அதிர்வு, பெல்ட் அலைந்து திரிதல் மற்றும் சீரற்ற பெல்ட் உடைகள் என மொழிபெயர்க்கிறது. இந்த சிக்கல்கள் தவிர்க்க முடியாமல் இரண்டாம் நிலை சரிசெய்தல் சுழற்சிக்கு இட்டுச் செல்கின்றன: மறு பதற்றம், மறு சீரமைப்பு, பெல்ட் மாற்றுதல் மற்றும் தாங்கி பராமரிப்பு. இந்த சரிசெய்தல்கள் ஒரு தொல்லை மட்டுமல்ல; அவை உழைப்பு, வேலையில்லா நேரம் மற்றும் கூறுகளை மாற்றுதல் ஆகியவற்றின் அடிப்படையில் குறிப்பிடத்தக்க செலவைக் குறிக்கின்றன.

உயர்-செறிவு பெல்ட் புல்லிகள் இந்த சிக்கல்களின் மூல காரணத்தை நிவர்த்தி செய்கின்றன. துளை மற்றும் வெளிப்புற விட்டம் சரியாக சீரமைக்கப்படுவதை உறுதி செய்வதன் மூலம், அவை அதிர்வு மற்றும் பெல்ட் அலைவு ஆகியவற்றின் ஆதாரங்களை நீக்குகின்றன. இதன் விளைவாக தொடக்கத்தில் இருந்து சீராக இயங்கும் பெல்ட் டிரைவ் சிஸ்டம், குறைந்தபட்ச பராமரிப்பு தேவைப்படுகிறது மற்றும் நீண்ட சேவை வாழ்க்கையை வழங்குகிறது. Zhejiang Hawen Electromechanical Co., Ltd. இல், செறிவுத்தன்மையின் மிக உயர்ந்த தரத்தை பூர்த்தி செய்யும் பெல்ட் புல்லிகளை தயாரிப்பதில் நாங்கள் உறுதியாக உள்ளோம். எங்களின் துல்லியமான எந்திர செயல்முறைகள், கடுமையான தரக் கட்டுப்பாடு மற்றும் சர்வதேச தரங்களுக்கு இணங்குதல் ஆகியவை எங்கள் வாடிக்கையாளர்கள் பெல்ட் புல்லிகளைப் பெறுவதை உறுதிசெய்கிறது, அவை இரண்டாம் நிலை சரிசெய்தல்களைக் குறைக்கின்றன மற்றும் கணினி நம்பகத்தன்மையை அதிகரிக்கின்றன.

Zhejiang Hawen Electromechanical Co., Ltd ஐ தொடர்பு கொள்ளவும்.எங்களின் அதிக செறிவு கொண்ட பெல்ட் புல்லிகள் எவ்வாறு உங்கள் செயல்பாடுகளை மேம்படுத்தலாம் மற்றும் பராமரிப்புச் செலவுகளைக் குறைக்கலாம் என்பதை இன்று அறிய.

தொடர்புடைய செய்திகள்
எனக்கு ஒரு செய்தி அனுப்பு
X
உங்களுக்கு சிறந்த உலாவல் அனுபவத்தை வழங்கவும், தள போக்குவரத்தை பகுப்பாய்வு செய்யவும் மற்றும் உள்ளடக்கத்தைத் தனிப்பயனாக்கவும் நாங்கள் குக்கீகளைப் பயன்படுத்துகிறோம். இந்தத் தளத்தைப் பயன்படுத்துவதன் மூலம், எங்கள் குக்கீகளைப் பயன்படுத்துவதை ஒப்புக்கொள்கிறீர்கள். தனியுரிமைக் கொள்கை
நிராகரிக்கவும்ஏற்றுக்கொள்